
穴を破らずに紙をスパイラル綴じする方法 (2026 ガイド)
伝言を残す
すべてのコイルチュートリアルで省略されている変数
紙をスパイラル綴じする方法を検索すると、7 つのステップが表示されます。機械を設定し、パンチし、ジョギングし、直径を選択し、糸を通し、圧着し、検査します。すべての上位ランキングのガイドは同じ方針を掲げています。-どの株を養えばよいのか誰も教えてくれません。彼らの中で最も詳しい人は、「20 ポンドの保証金」という紙上の 1 つの条項を費やして、次に進みます。
このギャップが生産廃棄物の発生源です。 1 冊の本では、スパイラル綴じの紙の選択はほとんど重要ではありません。 60 から 200 gsm の間のほとんどのものは、1 回の穴開けとねじ切りを行います。 50 冊の本を実行すると、ストローク 12 がストローク 2 と同じくらいきれいにパンチできるかどうか、遠端に手を触れずにコイルを通すかどうか、6 週間以内に顧客から穴が開いたという電話がかかるかどうかなど、すべてが決まります。-
このガイドは 2 番目のケース、つまり製本所の監督者、デジタル印刷物の制作責任者、および 10 冊以上の生産量でスパイラル製本紙を実行する印刷物バイヤーを対象として書かれています。デスクで 1 冊のノートブックをバインドしている場合は、-ホームと単一の本の手順-のほうが読み取りが速くなります。まだコームやワイヤーに巻き付けることを約束していない場合は、その決定はこのページの上流にあります。コイルメーカーのフィールドガイド.
以下のすべては、マシンがすでに正しく設定されていることを前提としており、誰も尋ねない 1 つの質問をします。それは、この株は耐えられるのか、またどのような設定にすればよいのかということです。
株式が生き残るために実際に必要なもの
パンチは穴を開ける操作ではありません。-それは制御された機械的破壊です。ダイは負荷をかけたスタックから繊維の塊をせん断します。本の寿命の間、残った端はコイルとシートの外側の間に残る唯一の材料です。そのエッジが保持されるかどうかは、紙が機械に届く前に決定されます。
3 つのプロパティが決定を行います。坪量穴のエッジで利用できるファイバーの量を設定します。約 70 gsm 未満では、ページめくりによる繰り返しの横方向の負荷に耐えるのに十分ではありません。約 120 gsm を超えると、ストロークあたりの容量ときれいなせん断が犠牲になります。{3}} 70 ~ 120 gsm の範囲は誰もが引用する数字の 1 つであり、スパイラル綴じ用紙の重量を正確に指定することは、ほとんどのショップが検討を停止する場所です。
キャリパーかさばる 90 gsm のコーティングされていないシートと高密度の 90 gsm のコーティングされたシートは同じダイの下で異なる動作をするため、これは重量とは無関係に重要です。 gsm ではなくキャリパーがコイルの内径と重なり合うため、坪量のみを記載したスペックシートではどの直径を注文すればよいのかがわかりません。
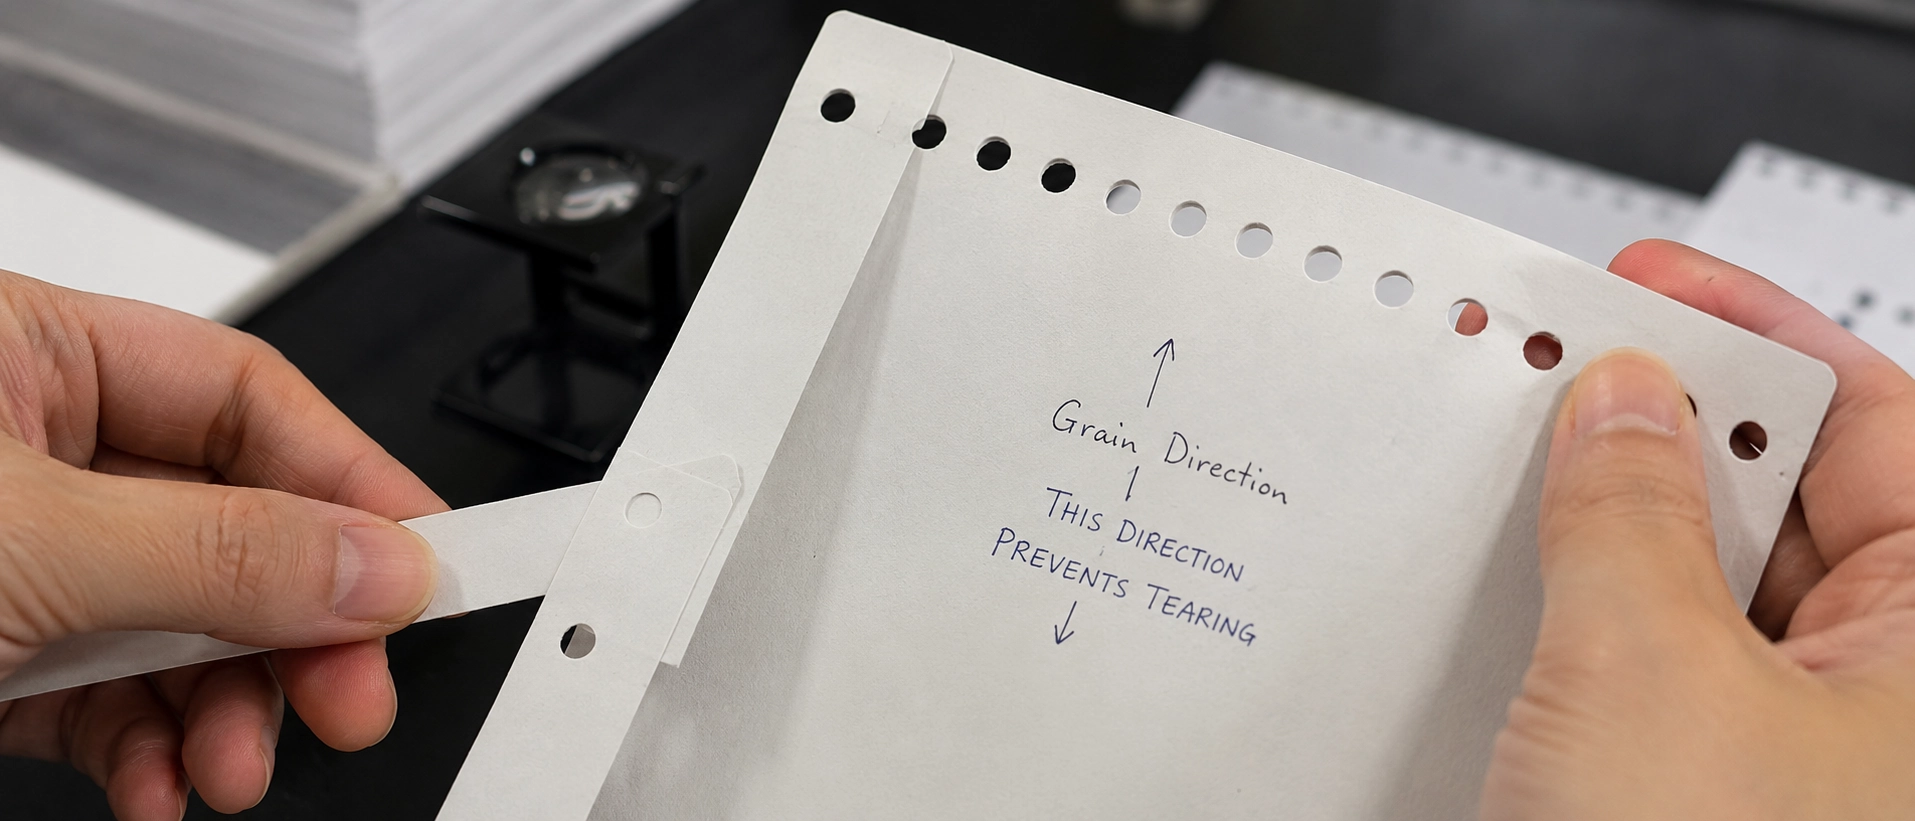
結晶方向はほとんど誰もチェックしないものであり、スパイラル製本紙が穴で破れるか保持されるかを決定する性質です。木目は背骨と平行に走る必要があります。パンチが垂直に動くと、パンチは繊維間ではなく繊維の配列を横切って切断します。エッジは明らかに弱くなり、シートは綴じ端から離れてカールしようとし、完成した本は反ります。製紙業界では、パンチの効いた製本方法について、何十年も前からそう言い続けてきました。スパイラルとワイヤー-O は両方とも、破れることなく打ち抜くのに十分な柔軟性のある素材が必要です (PrintPlanet 実践者のディスカッション).
断絶は組織的なものであり、技術的なものではありません。ほとんどのデジタル ショップは、紙送り方向によって在庫を選択します。これは、報道機関がそれを重視しており、下流の製本方向と照らし合わせて再チェックする人は誰もいないためです。{1}}スパイラル綴じの紙目の方向を正しくすることは、注文段階では費用がかからず、後で修正することもできません。走る前にシートを両方向に折ります。割れずに綺麗に折れる方向がシボです。
コーティングされたストックとグロスストックはそれぞれ専用のケースです。コーティングはせん断に耐え、ダイは切断するのではなく押し込み、穴のエッジは鋭利ではなくぼやけて剥がれます。コート紙のスパイラルバインディングパンチングは実行可能ですが、ストロークあたりのスタックが浅く、良好な状態の金型が必要であり、両方が同時に間違っていることは許されません。
知っておくと便利な近道が 1 つあります。スパイラル綴じ用にパンチ済みの紙を使用すると、パンチ変数が完全に削除されます。また、標準の 4:1 パターンでの短い繰り返し実行の場合、算術演算ではパンチ変数が優先されることがよくあります。トリム サイズ、ピッチ、またはカバー ストックが標準外になった時点で機能が停止します。-これは、ほとんどのプロダクション バインダリでのほとんどの場合です。
ピッチ、ダイ、そして誰も教えてくれない0.2475インチの物語
サプライヤーに問い合わせると、4:1、6 mm、および .2475 インチは同じ製品です。機械メーカーに問い合わせると、ピッチは独自のものです。どちらの記述もマーケティングの短縮表現であり、スパイラル製本紙パンチ パターンを支配する現実はそれらの間にあります。
| 指定 | 穴の間隔 | 11 インチのエッジに穴あり | 実践メモ |
|---|---|---|---|
| インダストリー4:1 | 0.250" | 43 | 最も一般的です。上部または下部に部分的な穴が残る傾向があります |
| GBC / イビコ 4:1 | 0.2475" | 44 | 11 インチと 8.5 インチのエッジの中央に特別に引き込まれた間隔 |
| 5:1 | 0.200" | 55 | より密な穴。約 152 枚を超えるとページが自由にめくれなくなります |
| 2.5:1 | 0.400" | - | 直径が大きくなり、本が重くなる |
43-対-44の問題は、通常、視覚的な好みとして説明されます。この説明では、次の 1 つの疑問を乗り越えることはできません。もし美的であるなら、なぜ他のシート サイズではなく、11 インチと 8.5 インチでパターンの中心を作る正確な量だけ間隔が引き込まれたのでしょうか?プリファレンスは 2 つの特定の次元をターゲットとするものではありません。エッジ吹き出し修正は可能です。 0.250 インチのパターンは標準のバインディング エッジに均等に分割されていないため、エッジに半分の穴が表示され続けます。0.2475 インチは、パンチ ピンを抜かずにパターンを中心にするために存在します。
ピッチが合わないと本当に止まってしまうのでしょうか? 20mm コイル以上では目に見えません。コイルには、数千分の 1 ずれた穴を見つけるのに十分なリードインがあります。-これは、スレッドが 2 秒のスピンからファイトに変わる小径で発生し、エラーが 44 ホールのエッジを横切るにつれて累積的に発生します。- 2 つのマシン ブランド間で混合在庫を実行している場合、これが「一部のバッチのスレッド不良」問題の背後にあるメカニズムです。同じロジックがワイヤ機器のダイとピッチのペアリングを管理します。ピッチとダイの互換性チェックリスト.
パンチマージンの引数: 3/16 インチまたは 1/4 インチ?
ここは二度読む価値のある部分です。紙をスパイラル綴じする方法に関する最高ランクの 2 つのガイドでは、パンチの余白が異なります。- 1 つは 1/4 インチと表示され、もう 1 つは 3/16 インチと表示され、これを 4:1 と 3:1 の標準と呼んでいます。両方をデフォルトにすることはできず、どちらも数値が何に依存するかを説明しません。
それは、コイルの直径と紙の重量という 2 つの要素によって決まります。マージンは、ページがめくるたびにコイルが穴の端に加える横方向の力に抵抗する材料です。コイルが大きいほど、モーメントアームが長くなり、力が大きくなります。ストックが軽いということは、それに抵抗する繊維が少ないことを意味します。単一の数値がその範囲の両端に対応することはできないため、両方の数値が流通し、両方が正しい場合もあります。スパイラル綴じ用紙の余白を、一度修正したら忘れてしまう機械の設定として扱っている場合、それは間違いです。これは株式に依存する設定です-。
これを独自の行に設定する方法を示します。
| コイル径 | 70~90gsm | 100~120gsm | 150gsm+/カバー |
|---|---|---|---|
| 6~12mm | 3/16" | 3/16" | 1/4" |
| 14~20mm | 16mm未満は3/16インチ、16mm以上は1/4インチ | 1/4" | 1/4" |
| 22mm以上 | 1/4" | 1/4" | 1/4 インチ、個別にパンチ |
表がどのように作成されたか。再現または反駁できます。試験クーポンは、工場の湿度に調整されたストック上で、背に平行な木目で、サービス許容範囲内で生産金型上に打ち抜かれます。各クーポンは試験対象の直径でコイルに綴じられ、最初に目に見えるファイバーの分離が穴の端に現れるまで、治具上で 180 度のページ回転を繰り返します。{1}合格基準は、平均ではなく、5 枚セットの最初のクーポンが不合格となるサイクル数です。これは、製本所が中央値ではなく最悪の本で判断されるためです。特定の行のサイクル数が必要な場合は、用紙仕様書と一緒に問い合わせてください。走行していないシートで測定された疲労数値は、行動に移すことができない数値であるため、当社の在庫に対してではなく、お客様の在庫に対してそれらを見積もることを推奨します。
表の背後にあるパターンは、当社の在庫を超えて生き残る部分です。マージンは利益に続きます。製品直径と荷重のどちらか一方だけではありません。 80 gsm テキスト上の 10mm コイルは、グリッド内で唯一本当に快適な組み合わせです。 20mm を超える場合は、ストックが何であっても 1/4 インチにします。その直径ではコイル自体が支配的な負荷になるためです。また、重いストックの 3/16 インチは軽いストックの 3/16 インチよりも悪く、これはほとんどのオペレーターが機械にもたらす直感とは逆です。
テーブルが保持できない境界条件は、テーブルが検索でなくなる場所です。これは、金型が使用公差内にあり、木目がスパインに平行であることを前提としています。どちらかを壊すと、グリッド全体がさらにきつく変化します。バリのあるエッジは亀裂の始まりであり、バリは、これまでに得られた追加の 1/16 インチのマージンよりも 3/16 インチの方が大きなダメージを与えます。同一の 90 gsm で同一の設定を実行している 2 つのショップは、そのうちの 1 つが最後にダイを洗浄したのが 18 か月前であれば、異なる疲労寿命を報告します。同じテーブル、異なる物理学です。この変数はどのテーブルにも存在せず、これが、昨年機能していたスパイラル綴じ用紙の仕様が、ジョブ チケットに何も変更がないまま今年機能しなくなる理由です。

そして、ここが執筆にお金がかかる部分です。穴が破れてしまった場合は、ほぼ確実に新しいパンチは必要ありません。修正するには、ダイを清掃し、マージンを 1 ステップ移動します。機械の交換が保証されるのは主に、機械が何年にもわたって定格スタックを超えて稼働しており、ダイピンが単に鈍くなっているだけでなく位置がずれている場合であり、これは少数のケースであり、デフォルトのケースではありません。パンチング機械の販売を行っております。最初の 2 つのことは無料で試せるということを引き続きお伝えします。
これらを設定する前にコイル形式をまだ決定していない場合は、スパイラル バインディング タイプに関するバルク購入者向けの仕様ガイドにトレードオフが記載されています。{0}}
コイル直径をチャートではなく実際のスタックに一致させる
すべてのスパイラル製本紙の厚さの容量表は次のようになります。当社のものも例外ではありません。約 60 ページまでは 6 ~ 10mm、60 ~ 120 までは 12 ~ 16mm、120 ~ 200 までは 18 ~ 25mm、200 ~ 320 までは 28 ~ 38mm、500 ページまでは 42 ~ 50mm です。一般的なテキストの場合、およそ 30 ~ 444 枚の範囲にわたっています。在庫。
チャートを使用して候補リストを取得したら、使用を中止します。グラフはページ数に応じてインデックス化されます。コイルの厚みがフィットします。 100 gsm コーティングされた 120 ページの本と、コーティングされていない 80 gsm の 120 ページの本は同じ物体ではなく、どのチャートもそれらを区別することはできません。実際の本はコイルの下で圧縮されるため、圧縮されたスタックを測定し、それに合わせてサイズを決定します。適合性を予測する 1 つの測定値は、ジョブ チケットのページ数ではなく、負荷をかけて測定した独自のスパイラル綴じ用紙のキャリパー × シート数です。
重要な決定は、2 つのサイズの間に着地したときにどうするかということであり、それは対称的ではありません。スタックがサイズの間にある場合は、上に進みます。サイズを小さくすると、ページがコイルに押し付けられ、平らにならなくなり、穴のすべての端に永続的な横方向の荷重がかかります。{0}}それは予定どおりに破られる本です。サイズを大きくしすぎると、ページの位置調整が難しくなり、見た目が緩くなりますが、何も問題はありません。
このルールにはライブ例外が 1 つあり、それを標準化する前に知っておく価値があります。書籍に真の 360 度のラップが必要な場合は、上に進みます。ラップにはグラフの予算に余裕がないスラックが必要であるためです。-閉じた状態でページ同士を位置合わせする必要があるものの上には乗らないでください。壁掛けカレンダー、エンジニアリング セット、シート全体に整列する必要があるダイカットや印刷された端のあるものなどです。-そこでは、穴のエッジを保護するたるみが、まさに顧客の机上で位置ずれとして現れるものであり、代わりに、よりきつめのサイズを採用し、マージンでの破れを解決します。
本番稼働が失敗する 8 つの原因
これらのほとんどは、コイルが本に近づく前に発生します。これが重要です。
パンチの前。常に最初にトリミングしてください。穴がスタックを一定の関係にロックすると、80 枚のシートにわたって累積 1 mm の傾きが背表紙に目に見える段差として現れます。最初にパンチすると、歪みが永続的になります。その後、ストックを冷まします。定着器から出たシートはわずかにカールしており、カールした束はギロチンに偽の正方形を与えます。平らに置かれていない用紙にきれいな線を切ると、用紙が緩んだ瞬間に正方形から外れてしまいます。 2 分間の冷却はコストがかからず、スパイラル製本紙シーケンス全体の中で最も安価な欠陥防止です。
パンチのところ。内部ストロークにカバーを混ぜないでください。デスクトップ機械は 1 ストロークあたり 20 ポンドのボンドを 15 ~ 20 枚扱います。フルスタックにカバーを追加すると、ダイに過負荷がかかり、カバーだけでなく、そのストローク内のすべてのシートに不完全な穴が開きます。パンチカバーを別々に、小さな積み重ねにします。また、サブアセンブリを個別にパンチして後で結合しないでください。{6}}独自の設定でパンチされたタブ、仕切り、カバーは本体に登録されず、コイルは穴の端に当たって停止します。また、引用した稼働率が架空のものであることがブック 30 でわかります。{8}}登録のドリフトは、生産見積もりがバラバラになる最も一般的な原因です。

金型そのもの。穴の不一致は通常、オペレーターのせいになります。実際には、ダイの清浄度と持続的な過負荷が重要です。汚れたスタックまたは定格を超えるスタックでダイを実行すると、穴のサイズが変化し、エッジにバリが発生し、下流のすべてのステップで問題が引き継がれます (プリンター 部品サービスメモ)。これは、何か他のもののように見える失敗であるため、内面化する価値があります。バリは「不良紙」として読み取られ、数週間後に穴で螺旋状の綴じ紙が破れることを装った金型の問題が届きます。
ハンドパンチはオプションではありません。標準的なオフィス パンチでは、何にも一致しないピッチで 2 つまたは 3 つの穴が開けられます。パンチをスキップするボリュームのあるスパイラル綴じ用紙のバージョンはありません。実際に試した医師らは、間隔が不正確で、シートや本が両方向にねじれて詰まっていると報告しています。パンチはチェーン内の 1 つのリンクであり、回避策はありません。
そして、ループを閉じたままにする誤った帰属。バインディングから数週間後に穴が開いた場合、標準的なディーラーの説明では、コイルがオーバーサイズであると説明されます。コイルのサイズが大きすぎることが実際の原因ですが、まれな原因です。製造側から見ると、よくある原因は順に、ストックに対してマージンが狭すぎる、粒子が背に垂直である、金型が摩耗してバリが残っている、などです。 3 つはすべてコイルの上流で決まります。断裂を修正するためにコイルのサプライヤーを交換する場合は、すでに正しい変数を 1 つ変更することになる可能性があります。-
ただし、その順序は固定されておらず、順序を間違えると、最初に間違ったことをテストするのに 1 日かかります。直径に応じて変化します。直径が小さい-コイルでは、横方向の荷重が低く、粒子が支配的です。6 mm の本の破れは、ほとんどの場合粒子の問題であり、シートに収まるマージンがなければ役に立ちません。約 18mm を超えると、荷重が十分に速く上昇するため、最初にチェックする必要があるのはマージンが穀物を追い越すことです。金型の摩耗はランキング内で変動しません。それは静かに他の両方を悪化させるだけです。リストが印刷されている順序ではなく、直径に応じた順序でチェックしてください。
スループットが実際にどこに行くのか
2 つの数値は、マシンの速度よりもコイル バインディング ラインの形状を変更しますが、どちらもマシンのスペック シートには記載されていません。
1 つ目は穴の形状です。楕円形の - ダブル-D - 穴と広いピッチを組み合わせると、穴サイズが 6.5 × 5.5 mm 以上の場合、スループットが 40% も向上します。これは、コイルが穴を狙うのではなく穴を見つけるためです (PostPress / The Binding Edge)。ほとんどのラインではパンチングではなくスレッド加工がボトルネックになっており、楕円形の穴がボトルネックを直接攻撃します。
2 つ目は、やはり登録ドリフトです。レートとしては表示されません。それは手戻りとして現れますが、その原因となった仕事には決してカウントされません。書籍 1 冊あたりの実際のコストが見積もりを大幅に上回っていることがショップで判明した場合、通常、サイクル タイム内ではなく、コイルを解いて再登録する必要があった書籍にデルタが発生します。-
どちらもバインダーではなくパンチステーションを指しています。紙パンチ装置作業は集中しています。ダイの状態と穴の形状は、実際のスループットを左右する 2 つのレバーです。何が修正され、何が修正されないのかを明確にするために、楕円形のダイはスループットへの投資であり、品質の修正ではありません。スパイラル製本紙が破れた場合、新しいダイの形状では修復できません。最初にマージンと粒度に戻ります。
紙の問題でなくなったら
この記事の適用を停止するボリュームがあります。コイルの年間支出がおよそ 20,000 ドルから 25,000 ドルに達すると、社内でのコイル生産が経済的に合理的になります。-このしきい値は長年にわたり業界の経験則であり、それが維持されています。それを超えると、不良率は在庫選択の関数ではなくなり、フィラメント直径の許容差、バッチ間のピッチの一貫性、再注文間の色のずれなど、供給の一貫性の関数になります。
これは別の故障モードであり、少量では見えません。 0.05mm のフィラメント公差ドリフトは 10 冊の本には現れません。 5,000 回にわたって、変更されていないストックと誰も触れなかった設定で、誰も再現できない断続的なねじ切り抵抗が表示されます。これが、当社が ISO 9001 に基づいて出荷前に色、ピッチ、リング数を検査する理由であり、当社が供給している教育出版社 -、その中には Leo Paper Group と Haiphong Stationery - が、3 ~ 6 歳向けの絵本の端部の 270 度の曲げを指定している理由でもあります。その年齢では、コイルの端は安全用品であり、公差が変動する場合は、やり直しではなくリコールとなります。
閾値を超えた後の最初の判定「どの成形機」ではありません。それは、問題がフィラメントであるかフォーミングであるかです。欠陥が色と直径の変動である場合、制約は上流の押出時にあり、フィラメントの押出ラインがそれを変更します。フィラメントに一貫性があるにもかかわらず、ピッチとリング数がバッチ間で変動する場合、制約はコイル成形時にあり、必要のない押出能力を購入することは、間違った半分を解決する一般的で高価な方法です。 2万ドルを超えるほとんどの店は、それが最初のものであると確信して到着し、それが2番目であることを知ります。
よくある質問
以下の 5 つの質問は、スパイラル製本用紙の仕様が動作しなくなったときに最も頻繁に寄せられる質問です。各回答は短いバージョンであり、その上のセクションに理由が記載されています。
Q: スパイラル綴じに最適な紙重はどれですか?
A: 内装ページの場合は 70 ~ 120 gsm (約 20 ~ 32 ポンドのボンド)。カバーストックは常に小さなスタックで個別にパンチされます。
Q: スパイラル綴じの紙の場合、紙目の方向は重要ですか?
A: はい。木目は背と平行に走る必要があり、そうしないと穴の縁が弱くなり、完成した本が反ってしまいます。
Q: パンチのマージンは 3/16 インチまたは 1/4 インチにする必要がありますか?
A: どちらも普遍的ではありません。コイルの直径と紙の重量によって異なりますが、在庫に関係なく、約 20 mm を超えるコイルには 1/4 インチが必要です。
Q: 4:1、6mm、および 0.2475 インチピッチは同じものですか?
A: 似ていますが、同一ではありません。 0.2475 インチの間隔は、パターンを 11 インチと 8.5 インチのエッジの中心に配置するために存在し、小さな直径のコイルで最も不一致が発生します。-。
Q: 製本後数週間で穴が開いてしまうのはなぜですか?
A: 通常、コイルではなく、マージン、グレイン、または磨耗したダイが原因です。これは標準ですが、あまり頻繁には説明されません。
これらの番号を自分の回線で確認してください
上記のすべての数値は、機器上で改ざん可能であり、それが重要となる唯一の場所です。マージンテーブルは当社のラインのものです。在庫、ダイの状態、コイルのサプライヤーは当社のものではありません。
それでテストしてください。発送いたします無料サンプルコイル、着払い具体的には、何かを行う前に、独自のスパイラル綴じ用紙を独自のパンチに通すことができるようにするためです。6 mm ~ 50 mm、4:1 および 3:1、50+ 色の在庫色と Pantone マッチング、MOQ は色とサイズごとに約 1,000 個、リードタイムは 7 ~ 15 日です。用途にプラスチックではなくスチールが必要な場合は、シングルループ金属コイル-サンプルは同じ条件で発送されます。
まずは一度見てもらいたいのですが、紙の仕様とコイルの要件をお送りください:ストック重量、キャリパー、粒子方向、ページ数、仕上がり直径。これら 5 つのフィールドは、どこで失敗すると思われるかを伝えるには十分であり、第 50 巻で調べてもらうよりも、今すぐお伝えしたいと思います。
このページで実行する作業が 1 つだけの場合、次の実行の前に、シートを両方向に折り、きれいな折り目が背骨と平行であることを確認します。所要時間は4秒、一度穴が開いてしまうと直すことはできない失敗です。


